


Обратная связь

Автор: ФТМ
Date: Sep 22, 2026
Как отливать металл: пошаговое руководство по процессам, методам и советам
Литье металла — одно из старейших производственных навыков в мире и до сих пор остается одним из самых полезных. От корпусов клапанов и крыльчаток насосов до сельскохозяйственных механизмов и зубьев ковша экскаватора — тысячи промышленных деталей начинают жизнь, когда расплавленный металл заливают в тщательно отформованную форму. Мы производим отливки и поковки на заказ на нашем заводе в Нинбо, Китай, с 2003 года, и в этом руководстве мы объясним, как отливать металл шаг за шагом — те же основы, которые наши инженеры применяют каждый день, написанные простым языком.
Что значит отливать металл?
Литье металла — это процесс плавления металла до жидкого состояния, заливки его в полую форму, придающую готовой детали отрицательную форму, и предоставления ей возможности остыть и затвердеть. После затвердевания металла форму открывают или отрывают, а отливку очищают, при необходимости подвергают термообработке, обрабатывают и осматривают.
Литье ценится потому, что оно позволяет получить формы, которые было бы сложно, медленно или расточительно обрабатывать из цельного прутка. В одной отливке могут сочетаться фланцы, бобышки, внутренние каналы и кривые, которые в противном случае пришлось бы сваривать из нескольких частей. Он также работает с широким спектром сплавов — железом, углеродистой сталью, легированной сталью, нержавеющей сталью, алюминием, латунью и бронзой — и экономично масштабируется от нескольких прототипов до сотен тысяч деталей.
Выбор правильного процесса литья
Прежде чем плавить какой-либо металл, самое важное решение — какой процесс литья соответствует вашей детали, вашему объему и вашему бюджету. Три метода, которые мы используем чаще всего, — это литье в песчаные формы, литье по выплавляемым моделям и литье под давлением, и каждый из них занимает свою золотую середину:
| Процесс | Лучше всего подходит для | Чистота поверхности и точность | Относительная стоимость инструмента |
|---|---|---|---|
| Литье в песок | Крупные, тяжелые детали или детали малого и среднего объема из железа, стали и алюминия. | Хорошо | Низкий |
| Литье по выплавляемым моделям | Сложные, прецизионные детали из стали, нержавеющей стали и сплавов. | Отлично | Средний |
| Литье под давлением | Крупногабаритные мелкие детали из алюминия, цинка и латуни. | Отлично | Высокий |
Как правило, выбирайте литье в песчаные формы для более крупных деталей и умеренных объемов, литье по выплавляемым моделям, когда важны геометрия и точность, и литье под давлением, когда вам нужно очень большое количество более мелких компонентов из цветных металлов.
Как отливать металл, шаг за шагом
Шаг 1: Создайте дизайн и узор
Каждый кастинг начинается с чертежа или 3D-модели. На основе этого проекта литейный завод создает шаблон: физическую копию детали, намеренно изготовленную с небольшим превышением размера, чтобы компенсировать усадку металла во время охлаждения и оставить припуск на обработку на критических поверхностях. При литье в песок узор обычно изготавливается из дерева, смолы или металла; при литье по выплавляемым моделям это восковая копия, впрыскиваемая в алюминиевую матрицу. Правильное выполнение этих припусков – вот где действительно проявляется многолетний опыт литейного производства.
Шаг 2: Выберите металл
Выбранный вами сплав определяет прочность, износостойкость, коррозионную стойкость, вес, обрабатываемость и стоимость. Серое железо гасит вибрацию, что подходит деталям мотора; нержавеющая сталь устойчива к коррозии в морских средах и средах, работающих с жидкостями; легированные стали, такие как 42CrMo, выдерживают тяжелые повторяющиеся нагрузки в шестернях и валах. Всегда сопоставляйте металл с условиями работы детали, а не только с ценой.
Шаг 3: Создайте форму
При литье в песок подготовленный песок уплотняется вокруг модели внутри опоки. Модель удаляется, оставляя полость, и добавляются каналы, называемые воротами и стояками, для подачи расплавленного металла и подачи отливки по мере ее усадки. При литье по выплавляемым моделям восковые модели собираются на дереве, многократно покрываются керамической суспензией до тех пор, пока не образуется твердая оболочка, а затем нагреваются, чтобы расплавить воск. При литье под давлением форма представляет собой стальную матрицу, обработанную с высокой точностью и рассчитанную на десятки тысяч выстрелов.
Шаг 4: Растопить и залить
Металл плавится в индукционной печи или тигле до строго контролируемой температуры. Это имеет большее значение, чем ожидают новички: слишком холодный металл может замерзнуть еще до того, как заполнит форму, что приведет к сбоям в работе и холодным закрытиям, а перегретый металл поглощает газ и может пригореть к песчаным формам. Сама заливка должна быть равномерной и непрерывной, без завихрений, чтобы в отливку не подмешивались шлак и воздух.
Шаг 5: Остудить, встряхнуть и закончить.
После заливки металл затвердевает снаружи внутрь, а скорость охлаждения влияет на конечную зернистую структуру и прочность. После охлаждения отливки из песка вытряхивают из форм, а отливки по выплавляемым моделям освобождают путем отрыва керамической оболочки. Ворота и стояки отрезаются, поверхность очищается дробеструйной обработкой, а перед окончательным контролем деталь может подвергаться термической обработке, механической обработке на станке с ЧПУ критических размеров и обработке поверхности, такой как покраска, покрытие или полировка.
Более пристальный взгляд на три основных метода
Литье в песок
Литье в песчаные формы – это рабочая лошадка отрасли. Материал формы недорогой, затраты на оснастку остаются низкими, а в процессе обрабатываются детали от нескольких сотен граммов до нескольких тонн. Типичная продукция включает корпуса цилиндров, валы с фланцами, детали двигателей, трубные соединения и морское оборудование. Мы подробно разберем рабочий процесс в нашем руководстве по как работает литье в песок , в том числе о том, как различные системы песка влияют на конечную поверхность.
 Компоненты гидравлического цилиндра, отлитые из песка Заготовка гидравлического цилиндра, отлитая из песка, подходит для чистовой обработки отверстий, торцов и резьбы. Поскольку литье в песчаные формы позволяет обрабатывать крупные детали при низких затратах на инструмент, это практичный способ изготовления корпусов цилиндров, используемых в тяжелом оборудовании и промышленном оборудовании. Посмотреть продукт →
Подобные детали отливаются в виде черновых заготовок, а затем подвергаются окончательной механической обработке так, чтобы отверстия, торцы и резьба соответствовали жестким допускам.
Инвестиционное литье
Литье по выплавляемым моделям, также известное как литье по выплавляемым моделям, обеспечивает мельчайшие детали и самые жесткие допуски из трех, часто уменьшая или даже исключая механическую обработку. Это естественный выбор для сложных деталей с тонкими стенками и гладкими поверхностями: компонентов насосов, стальных соединителей, железных шестерен, железнодорожной техники и прецизионных деталей машин. Поскольку каждая восковая модель расходуется на изготовление одной оболочки, стоимость одной детали выше, но экономия на механической обработке может с лихвой компенсировать это.
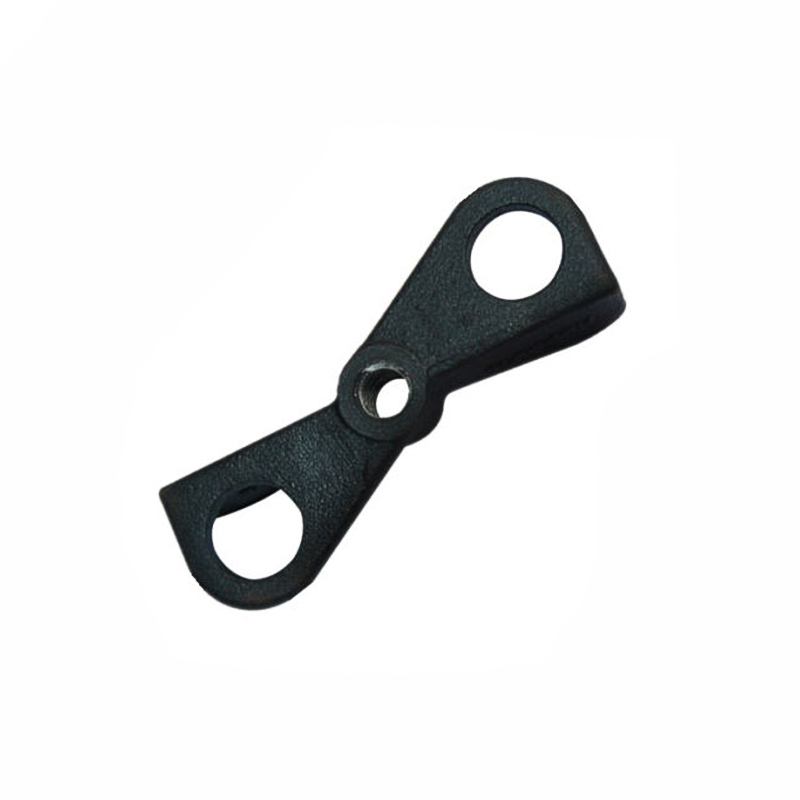 Детали прецизионного литья по выплавляемым моделям Отливки по выплавляемым моделям, обеспечивающие мелкие детали, жесткие допуски и гладкие литые поверхности для сложных тонкостенных деталей. Вслед за обзором литья в песчаные формы этот пример показывает, как стоимость единицы детали компенсируется сокращением механической обработки. Посмотреть продукт →
Литье под давлением
При литье под давлением расплавленный цветной металл (обычно алюминий, цинк или латунь) впрыскивается в матрицу из закаленной стали под высоким давлением. Каждый выстрел занимает всего несколько секунд, а полученные детали получаются плотными, одинаковыми по размерам и чистыми в отливке. Поскольку штампы стоят дорого, экономика благоприятствует большим объемам; Наши работы по литью под давлением латуни варьируются от декоративной фурнитуры до прецизионных функциональных компонентов, обработанных на станках с ЧПУ.
Контроль качества: где делаются хорошие отливки
Залить металл – это только полдела; контроль дефектов – это то, чем зарабатывает опытный литейщик. Наиболее распространенные дефекты литья и их обычные причины включают в себя:
- Пористость — газовые или усадочные пустоты, обычно возникающие из-за практики плавки, конструкции литников или недостаточной подачи.
- Холодное закрытие и сбои в работе — передняя часть металла замерзает до того, как форма заполнится, что часто вызвано низкой температурой заливки или тонкими секциями.
- Включения песка и шлака — посторонний материал, внедренный в отливку, контролируемый качеством песка и равномерным разливом.
- Искажение размеров — вызвано неправильным припуском на усадку или ограничением во время охлаждения.
Мы работаем в соответствии с системой обеспечения качества, основанной на стандарте ISO9001, проверяя отливки по химическому составу расплава, контролю размеров и обработке поверхности, поэтому проблемы выявляются на литейном заводе, а не на сборочной линии клиента.
От цеха до завода: литье в масштабе производства
Для любителя отливка небольшой алюминиевой детали дома может стать полезным занятием на выходных. Для компонента, который выдерживает нагрузки, герметизирует жидкость под давлением или поддерживает работу производственного оборудования, промышленное литье является гораздо более требовательной дисциплиной, которая сочетает в себе металлургию, разработку пресс-форм, термообработку и прецизионную механическую обработку.
Именно на этой комбинации мы и построили свой бизнес. Как производитель отливок и поковок на заказ, мы ведем клиентов от чертежа до готовой детали в одном месте: литье в песчаные формы и литье по выплавляемым моделям для стали, железа, алюминия и латуни; штамповка высокопрочных деталей; а также обработка с ЧПУ, покраска и покрытие, выполняемые собственными силами. Типичным примером является наше производство деталей клапанов, где корпуса клапанов, отлитые из песка, подвергаются точной механической обработке, поэтому они надежно садятся и герметизируются в жидкостных системах.
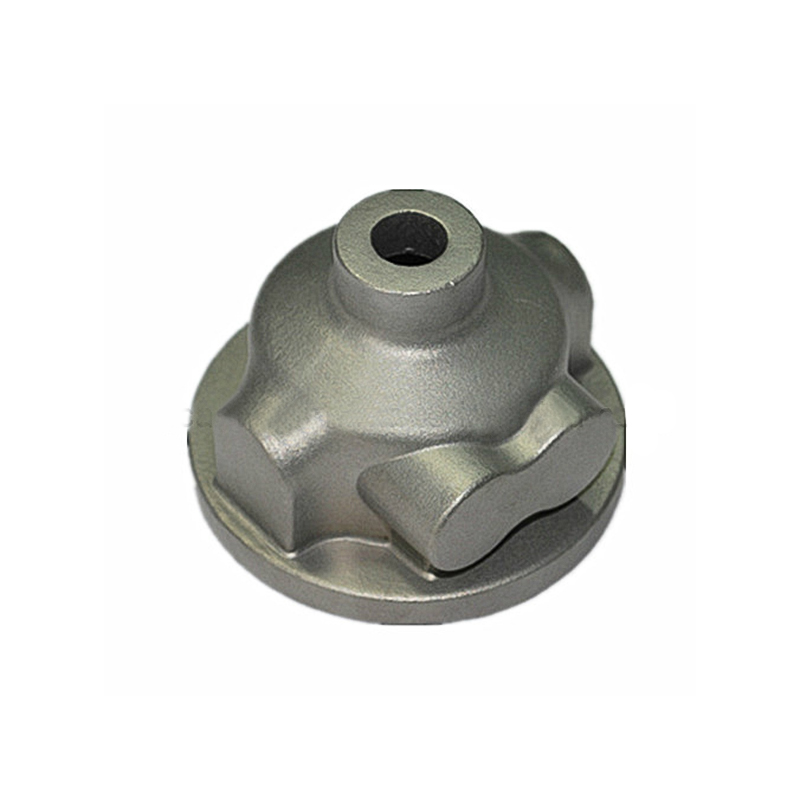 Детали клапана для прецизионного литья в песчаную форму Корпуса клапанов, отлитые из песка, обработаны на станках с ЧПУ, что обеспечивает их надежную посадку и уплотнение в жидкостных системах. В качестве завершающего примера услуги «от чертежа до готовой детали» показано, как сочетаются литье и механическая обработка компонентов насосов и клапанов. Посмотреть продукт →
Если ваш проект предполагает использование литых или кованых металлических компонентов, наша команда Нинбо Ифэй машиностроительная компания, ООО будем рады рассмотреть ваши чертежи и порекомендовать наиболее экономически эффективный процесс для вашего объема и применения.
Научиться отливать металл означает понимать цепочку решений — процесс, сплав, форму, заливку и отделку — и то, как каждое из них формирует конечную деталь. Освоив эти основы, вы сможете взглянуть практически на любую металлическую деталь и увидеть отливку внутри нее. Если вы предпочитаете, чтобы всю цепочку, от изготовления моделей до механической обработки и готовых отливок, выполнял за вас партнер, просто пришлите нам свои чертежи, а все остальное сделает наш литейный опыт.
Выбранный дисплей подшипников


Контактная информация
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Ссылки на продукты
Ссылки на продукты
- Детали для литья сельскохозяйственной техники
- Авто Литье Деталей
- Латунные детали для литья под давлением
- Зуб ковша для литья и аксессуары
- Детали для литья контейнеров
- Детали для литья по выплавляемым моделям
- Части машинного литья
- Детали для литья горного оборудования
- Детали литья железных дорог и поездов
- Детали для литья в песок
- Штамповка и ковка деталей
- Детали литья клапанов
Свяжитесь с нами

