


Обратная связь

Автор: ФТМ
Date: Sep 16, 2026
Как работает литье в песок? Этапы процесса, материалы и ключевые области применения
Литье в песчаные формы — наиболее широко используемый процесс литья металлов, поскольку он прост, экономически эффективен и позволяет производить большие и сложные детали практически из любого черного или цветного сплава. Основной принцип прост: полость в песчаной форме повторяет желаемую форму, расплавленный металл заполняет эту полость, а после затвердевания песок отделяется, обнажая готовую отливку. Этот процесс работает для деталей весом от нескольких килограммов до нескольких тонн, что делает его незаменимым для таких отраслей, как сельскохозяйственная техника, автомобилестроение, строительное оборудование и морское оборудование.
Основной принцип литья в песчаные формы
В самом простом случае литье в песок заключается в создании многоразового шаблона, который прессуется в смесь песка и связующего вещества для формирования формы. Рисунок удаляется, оставляя полость, точно соответствующую геометрии детали. Система литников, состоящая из литников, направляющих и ворот, также высечена в песке для направления расплавленного металла в полость. Стояки (резервуары с расплавленным металлом) добавляются для компенсации усадки по мере остывания металла. После заливки и затвердевания форма разбирается, чтобы извлечь отливку, которая затем подвергается очистке, термообработке и любой необходимой механической обработке.
В отличие от процессов с постоянной формой, при литье в песчаные формы используется жертвенная форма, которая разрушается после каждой заливки. Вот почему он отлично подходит для производства в малых и средних объемах, а также для деталей, слишком больших или сложных для литья под давлением. Гибкость в выборе размера формы и выбора металла напрямую выгодна покупателям, которым нужна  Фланцевые валы, отлитые по индивидуальному заказу, для тяжелых условий эксплуатации Эти фланцевые валы производятся методом литья в песчаные формы, что обеспечивает гибкость в выборе материалов, таких как серый или ковкий чугун, а также размеров, что идеально подходит для нестандартных применений в тяжелых условиях без высоких затрат на оснастку. Посмотреть продукт → или другие компоненты для тяжелых условий эксплуатации без высоких затрат на оснастку, как при других методах.
Шаг за шагом: как работает литье в песок
Хотя точная последовательность может варьироваться в зависимости от сложности литейного производства и детали, следующие восемь шагов представляют собой типичный рабочий процесс литья в песчаные формы.
1. Изготовление выкройки
Выкройка — это копия конечной детали, обычно изготовленная из дерева, пластика или металла. Его размер немного завышен, чтобы учесть усадку расплавленного металла при остывании. Выкройки могут быть цельными или разделенными на две половины (справиться и перетянуться). Для внутренних полостей в форму помещают стержни из песка.
2. Подготовка формы
Выкройку помещают в опоку — жесткую рамку — и вокруг нее уплотняют песок, смешанный со связующим веществом (обычно глиной для зеленого песка или смолой для необожженного песка). Козырек (верхняя половина) и тормоз (нижняя половина) формируются отдельно. После трамбовки шаблон вынимается, оставляя точную отрицательную полость.
3. Проектирование системы ворот и стояков
В песке вырезаны каналы, соединяющие полость с внешней средой. В литник поступает расплавленный металл, который стекает по желобу и через литники в полость. Стояки размещаются в толстых секциях для подачи дополнительного металла по мере усадки отливки.
4. Размещение ядра (при необходимости)
Если деталь имеет внутренние проходы или подрезы, перед закрытием в полость формы вставляют песчаные стержни. Сердечники предварительно формируются и запекаются для придания прочности.
5. Сборка пресс-формы
Крышка и тормоз выровнены и скреплены вместе, чтобы предотвратить утечку. Теперь форма готова к заливке.
6. Заливка расплавленного металла
Металл (железо, сталь, алюминий, бронза и т. д.) плавится в печи и заливается в литник при контролируемой температуре и скорости. Металл заполняет полость, стояки и литниковую систему.
7. Охлаждение и затвердевание
Отливку оставляют остывать на время, определяемое толщиной ее стенки и типом металла. Правильное время охлаждения имеет решающее значение для предотвращения таких дефектов, как пористость или трещины.
8. Выбивка и завершение
Песчаная форма разбивается, как правило, вибрацией или механическим встряхиванием. Литье отделено от литниковой системы и стояков. Излишки материала обрезаются, а поверхность очищается дробеструйной обработкой, шлифовкой или шлифовкой. Дальнейшие операции, такие как термообработка, механическая обработка и нанесение покрытия могут последовать для удовлетворения окончательных спецификаций.
Если вы ищете надежного поставщика, который выполняет весь процесс литья в песчаные формы — от модели до готовой обработанной детали, — рассмотрите возможность поиска у опытного производителя, такого как Ningbo Hansheng Machinery Parts Co., Ltd., который предлагает  Литье стали в песчаные формы для морского оборудования Эти стальные отливки для судового оборудования, полученные от опытного производителя, обеспечивают строгие стандарты качества благодаря сотрудничеству с опытными металлургами и формовщиками. Посмотреть продукт → и многие другие промышленные применения.
Виды песка, используемого при литье в песчаные формы
Выбор песка напрямую влияет на прочность формы, качество поверхности и стоимость. К наиболее распространенным типам относятся:
- Зеленый песок – смесь кварцевого песка, глины, воды и добавок. Это самый дешевый и наиболее широко используемый материал, подходящий для сплавов черных и цветных металлов.
- Смола Песок – песок, связанный смолой, которая химически отверждается. Это обеспечивает более гладкую поверхность и более жесткие допуски на размеры.
- Силикат натрия (водяное стекло) Песок – связано с силикатом натрия и отверждено газом CO₂. Это обеспечивает хорошую прочность и разборчивость.
- Сухой песок – глинистый песок, обожженный в печи. Прочнее зеленого песка, но дороже.
В таблице ниже приведены ключевые различия между двумя наиболее часто используемыми типами песка в производстве.
| Недвижимость | Зеленый песок | Смола Песок |
|---|---|---|
| Тип переплета | Глинистая вода | Синтетическая смола |
| Прочность формы | Умеренный | Высокий |
| Чистота поверхности | Грубый | Гладкий |
| Точность размеров | ±0,5–1,0 мм | ±0,3–0,5 мм |
| Стоимость за пресс-форму | Низкий | Умеренный |
| Возможность вторичной переработки | Высокий | Ограниченный |
Почему для промышленных деталей выбирают литье в песчаные формы
Инженеры и специалисты по закупкам обращаются к литью в песчаные формы, когда им нужны большие и тяжелые детали, которые невозможно экономически производить другими методами. Этот процесс дает четыре основных преимущества:
- Низкая стоимость оснастки – Модели относительно дешевы по сравнению с штампами для литья под давлением, что делает литье в песчаные формы идеальным для прототипов и коротких и средних производственных циклов.
- Гибкость материала – Отливать можно практически любой металл: сталь, железо, алюминий, бронзу, магний и даже специальные сплавы.
- Возможность размера – Детали весом в сотни килограмм и размером в несколько метров – это обычное дело. Типичными примерами являются блоки двигателей, корпуса насосов и корпуса клапанов.
- Адаптивность дизайна – Модификации модели просты, что позволяет вносить изменения в конструкцию без дорогостоящего переоснащения.
Однако литье в песок имеет ограничения. Поверхностная обработка более грубая, чем при литье под давлением или литье по выплавляемым моделям, поэтому требуется вторичная обработка критических поверхностей. Допуски шире, обычно ±0,5 мм или более. Для применений, где эти факторы приемлемы, литье в песчаные формы обеспечивает наилучшее соотношение цены и качества. Хорошим примером является производство 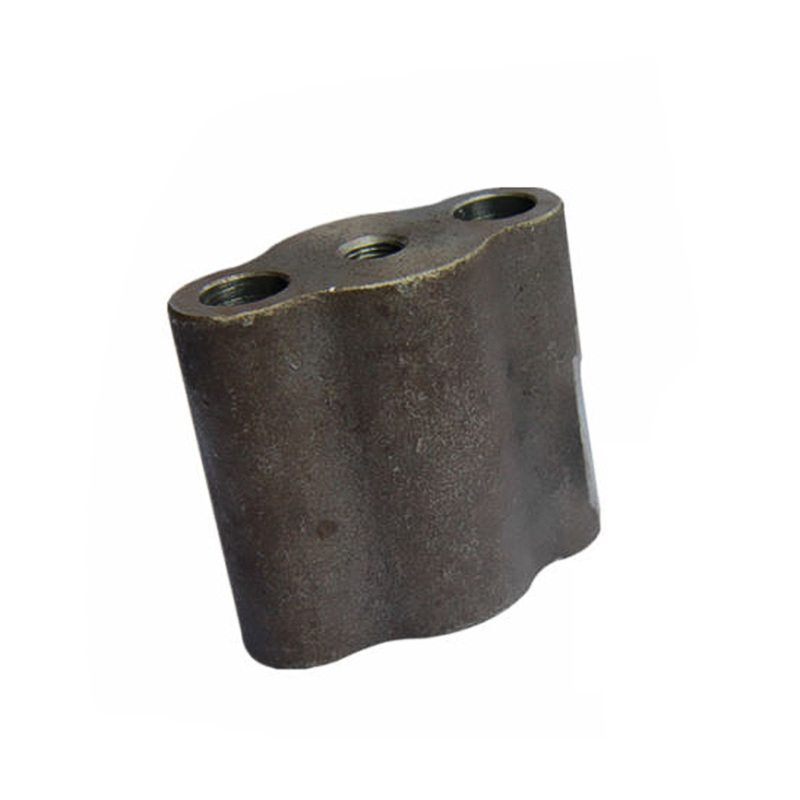 Детали двигателя для литья в песчаные формы: прочность и экономичность Для деталей двигателей, где прочность и стоимость материала имеют большее значение, чем качество поверхности, литье в песчаные формы обеспечивает надежную работу с использованием широкого спектра углеродистых и легированных сталей. Посмотреть продукт → , где прочность и стоимость материала имеют приоритет над эстетикой поверхности.
Приложения в ключевых отраслях
Литье в песчаные формы поддерживает широкий спектр отраслей промышленности. Учитывая возможности таких производителей, как Ningbo Hansheng, следующие отрасли часто полагаются на компоненты, отлитые в песчаную форму:
- Сельскохозяйственная техника – корпуса редукторов, лемехи плугов, картеры трансмиссии.
- Автомобильная промышленность – блоки двигателей, головки цилиндров, компоненты тормозов.
- Строительство и добыча полезных ископаемых – зубья ковша, переходные пластины, изнашиваемые детали дробилки.
- Морской и оффшорный – гребные винты, корпуса клапанов, корпуса насосов.
- Промышленное оборудование – основания станков, корпуса двигателей, гидравлические коллекторы.
- Клапаны и контроль жидкости – корпуса клапанов, фланцы, трубопроводная арматура.
В каждой отрасли существуют свои требования к материалам, допускам и последующей обработке. Авторитетный литейный завод будет работать с клиентами над выбором подходящего типа песка, сплава и операций отделки, гарантируя, что конечная деталь будет соответствовать как производительности, так и бюджету.
Вывод: практичный выбор для крупных металлических деталей.
Литье в песчаные формы основано на использовании одноразовой песчаной формы для создания металлических деталей с минимальными первоначальными инвестициями и максимальной универсальностью материалов. Этот процесс хорошо изучен, имеет высокую повторяемость и пользуется доверием в отраслях, которым требуются прочность и долговечность в больших масштабах. Если вы оцениваете варианты производства тяжелого компонента, понимание как детали, отлитые в песчаные формы, применяются в промышленном производстве поможет вам принять обоснованное решение.
Для партнера, который сочетает в себе литье в песчаные формы с механической обработкой с ЧПУ, термообработкой и чистовой отделкой поверхности под одной крышей, опыт китайского литейного завода с многолетним опытом экспорта, такого как Ningbo Hansheng Machinery Parts Co., Ltd., может сократить время выполнения заказов и упростить управление цепочкой поставок. Их продуктовая линейка включает в себя множество компонентов, отлитых в песчаную форму, от фланцевых валов до деталей двигателей и судового оборудования, изготовленных в соответствии с международными стандартами качества.
Выбранный дисплей подшипников


Контактная информация
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Ссылки на продукты
Ссылки на продукты
- Детали для литья сельскохозяйственной техники
- Авто Литье Деталей
- Латунные детали для литья под давлением
- Зуб ковша для литья и аксессуары
- Детали для литья контейнеров
- Детали для литья по выплавляемым моделям
- Части машинного литья
- Детали для литья горного оборудования
- Детали литья железных дорог и поездов
- Детали для литья в песок
- Штамповка и ковка деталей
- Детали литья клапанов
Свяжитесь с нами

