Описание продукта
Поверхность полостей формы должна быть матовой или сатинированной для обеспечения поверхностного натяжения. Для отлитых под давлением тонкостенных компонентов можно ожидать, что срок службы формы для отливок или деталей из желтой латуни составит около 50 000 выстрелов. Для сплавов, требующих более высокой температуры металла, она может падать до 10 000 частей.
Технические характеристики
1. Материал: медь и цинк.
2. Цвет: доступны различные цвета.
3. OEM-конструкции приветствуются.
Наше преимущество:
1. Мы являемся профессиональными поставщиками изделий из металла. У нас есть собственная фабрика в провинции Чжэцзян.
2. Более 10 лет опыта международной торговли.
3. OEM и ODM, индивидуальные заказы принимаются.
4. Сильная совместная работа в области исследований и разработок.
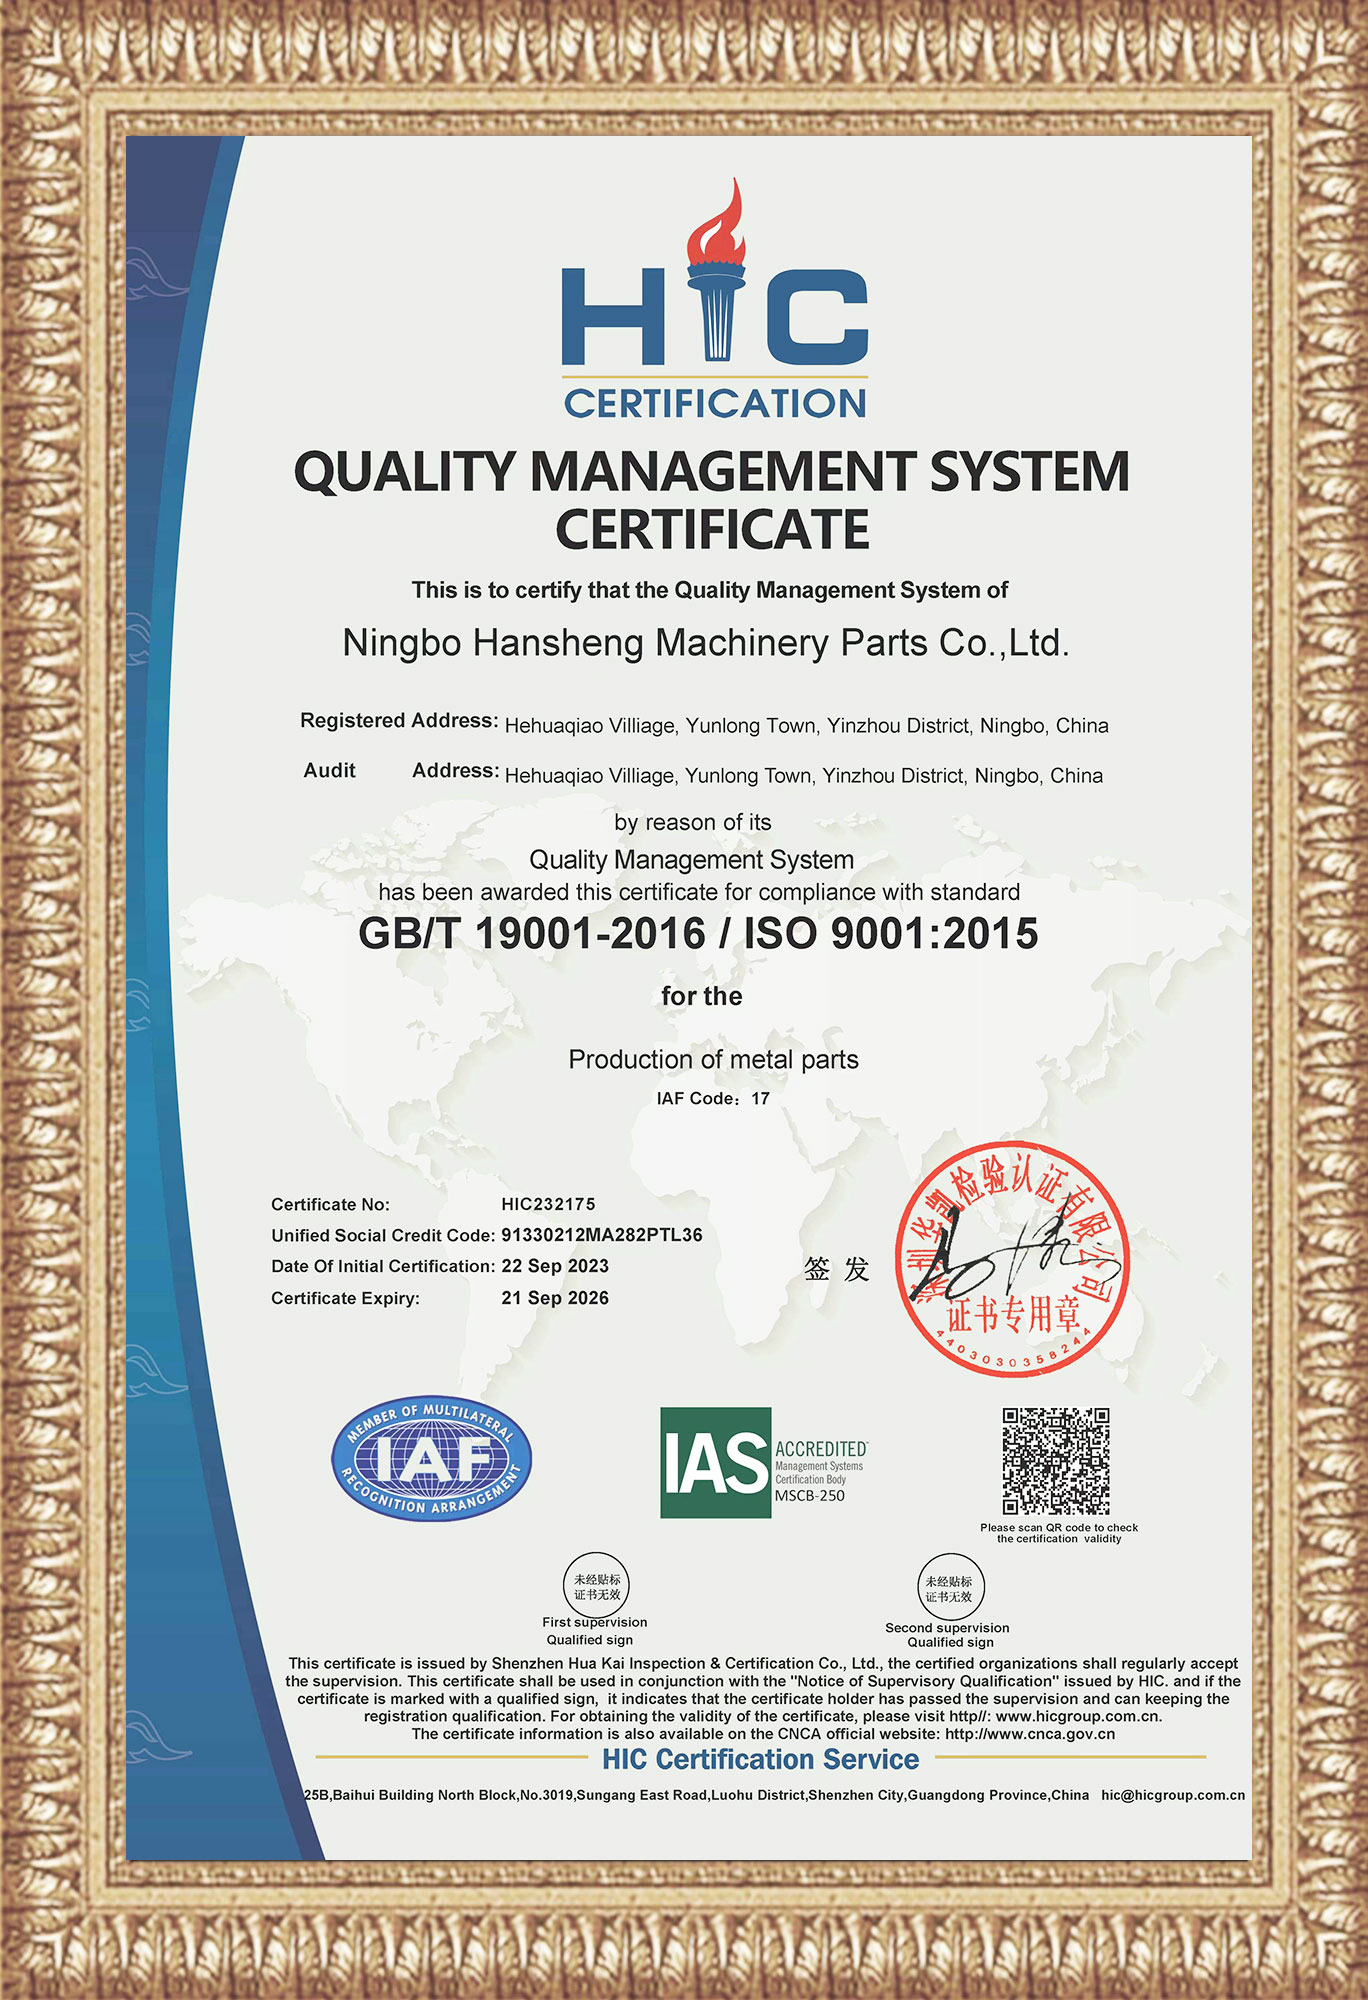
5. Обеспечение качества в соответствии с ISO9001: 2008, строгий контроль материалов и точный контроль размеров, 100% контроль качества.
6. Принимается смешанный заказ.
7. Лучшее послепродажное обслуживание.