


Обратная связь

Автор: ФТМ
Date: Sep 02, 2026
Детали для литья в песчаные формы: процесс, материалы, допуски и рекомендации по покупке
Попросите три литейных завода указать один и тот же корпус клапана весом 30 кг, и вы часто получите три разные цены, три разных обещания допуска и три разных предположения о припуске на механическую обработку. Это не небрежность; это происходит потому, что «литье в песчаные формы» охватывает несколько формовочных систем с очень разными возможностями. Краткий ответ для покупателей таков: детали, отлитые в песчаные формы, обычно являются наиболее экономичным способом получения прочных металлических компонентов среднего и большого размера в малых и средних объемах при условии, что система формования, класс допуска и план контроля соответствуют детали с самого начала.
Экономика объясняет, почему. Стоимость изготовления песчаной формы составляет долю металлической матрицы, для этого процесса можно использовать практически любой литейный сплав, а практический потолок размеров измеряется в тоннах, а не в килограммах. Компромиссами являются более жесткие допуски при литье и более шероховатая поверхность, что достигается за счет припусков на обработку и четкой спецификации.
Что считается деталью, отлитой в песчаные формы?
Деталь, отлитая в песчаные формы, представляет собой любую металлическую деталь, полученную путем заливки расплавленного металла в форму из уплотненного, связанного песка, сформированного вокруг многоразового шаблона. Сердечники, представляющие собой песчаные формы, помещенные внутрь полости, создают внутренние проходы и полости, поэтому процесс хорошо справляется со сложными задачами: корпуса клапанов с путями потока, корпуса двигателей с охлаждающими камерами, трубные соединения с внутренними отверстиями и корпуса редукторов с ребристыми стенками.
Выбор сплавов широк: серый и ковкий чугун, углеродистые и низколегированные стали, нержавеющая сталь, алюминий и медные сплавы, такие как латунь и бронза. Готовые компоненты варьируются от нескольких сотен граммов до многих тонн. Две характеристики определяют литой продукт. Точность размеров обычно находится в пределах классов точности литья от CT9 до CT13 по ISO 8062, в зависимости от формовочной системы и размера детали, а поверхность имеет текстуру формовочного песка. Поэтому уплотнительные поверхности, отверстия и поверхности фланцев требуют припусков на обработку, рассчитанных на этапе чертежа и обработанных резкой.
Как процесс формирует деталь и ее стоимость
Последовательность легко соблюдать: построить шаблон, сформировать вокруг него половинки формы, установить любые стержни, собрать форму, залить, остудить, вытряхнуть, затем отрезать литники и стояки и очистить отливку. С коммерческой точки зрения важно то, где фактически решаются вопросы качества и стоимости. Качество рисунка и дизайн линий разъема задают основу для точности размеров. Створка и подъем определяют, будет ли металл прочно затвердевать или сохранит усадочную пористость. Скорость охлаждения влияет на зернистую структуру и, в случае стальных отливок, на необходимость термической обработки. Каждый дополнительный стержень, ужесточенный допуск или обработанная поверхность увеличивает стоимость где-то в цепочке, поэтому чертежи, проверенные инженером-литейщиком, часто оказываются дешевле, а не дороже.
Подробное описание изготовления выкроек, формовки, заливки и выбивки см. в этом пошаговом объяснении как работает литье в песчаные формы и какие детали оно производит .
Формовочные системы: почему литье в песчаные формы — это не один процесс
Когда поставщик предлагает детали, отлитые в песчаные формы, цена и достижимая точность во многом зависят от системы формования, стоящей за цифрой. Зеленый песок, связанный с глиной и водой, является рабочей лошадкой в промышленности: быстрый, многоразовый и дешевый на форму, который подходит для более простых деталей в больших количествах. Силикат натрия, часто называемый песком из жидкого стекла, затвердевает, образуя твердую форму со стабильными размерами и широко используется для стальных отливок. Фуран и другие пески из необожженной смолы химически отверждаются при комнатной температуре, хорошо держат форму и улучшают качество отделки более крупных и сложных отливок. Облицовочный песок, связанный силиказолем, дополнительно очищает поверхность формы и уменьшает припуск, остающийся для механической обработки.
Отсюда следует практическое правило: чем более требовательны к геометрии или допускам, тем большее значение имеет система формования. Литейный завод, на котором работает несколько систем, может сопоставить метод с деталью вместо того, чтобы принудительно выполнять каждую работу через одну линию, и об этой гибкости стоит спросить, прежде чем сравнивать предложения.
| Формовочная система | Типичный допуск (ISO 8062) | Типичная литая поверхность | Лучше всего подходит для |
|---|---|---|---|
| Зеленый песок (глиняный) | СТ11-СТ13 ручное формование; Машина формовочная CT9-CT11 | Примерно Ra 12,5-25 микрон. | Более простые детали в больших объемах при минимальных затратах на пресс-форму |
| Натриево-силикатный (жидкое стекло) песок | CT10-CT12 | Примерно Ra 12,5-25 микрон. | Стальные отливки и более крупные детали, требующие прочных и стабильных форм. |
| Фурановый и необожженный смоляной песок | CT9-CT11 | Примерно Ra 6,3-12,5 микрон. | Более крупные или сложные отливки малыми и средними партиями. |
| Облицовочный песок на основе силиказоля | CT8-CT10 | Примерно Ra 6,3-12,5 микрон., finer texture | Детали, где припуски на чистовую обработку и обработку должны быть увеличены. |
Где детали, отлитые в песчаные формы, зарабатывают себе на жизнь
Компоненты клапана и управления жидкостью
Оборудование, работающее под давлением, является естественным. Детали клапанов из легированной стали, отлитые в песчаную форму, такие как корпуса, крышки и затворы, выходят из формы с большим запасом и обрабатываются на станках с ЧПУ на уплотнительных поверхностях и поверхностях фланцев, где сохранение давления и контроль утечек имеют наибольшее значение. Отливка несет нагрузку; обработка обеспечивает точность.
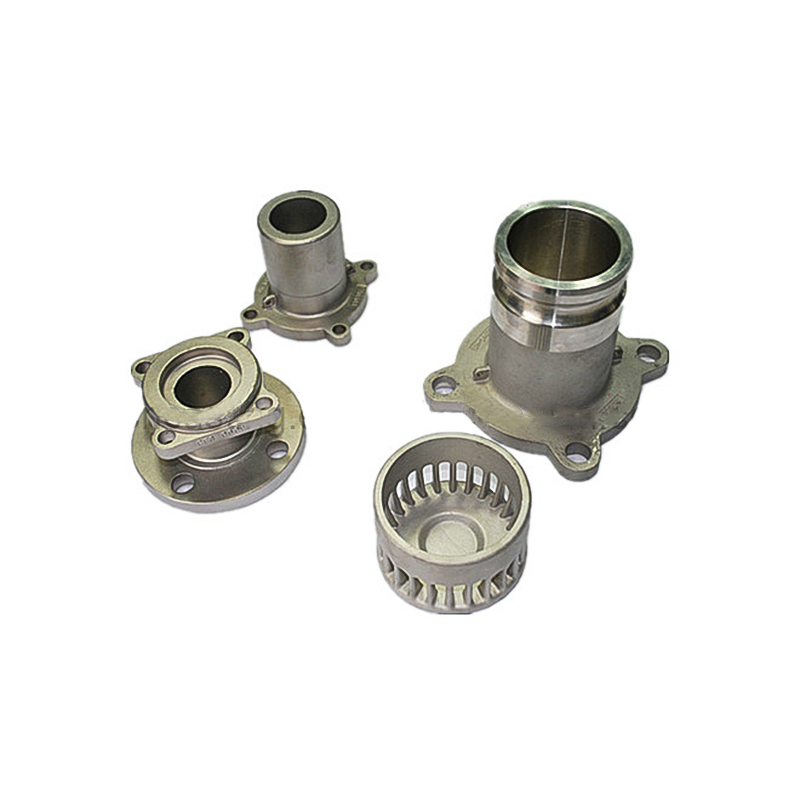 Детали клапана для литья в песок из легированной стали Корпуса клапанов, крышки и затворы, отлитые из песка, с уплотнительными и фланцевыми поверхностями, обработанными на станке с ЧПУ, сочетают в себе прочность отливки с точностью обработки, необходимой для удержания давления и контроля утечек. Посмотреть продукт →
Общее машиностроение и трансмиссия
Цилиндры, детали двигателей, крышки подшипников, валы с фланцами и корпуса коробок передач, отлитые в песчаную форму, используют преимущества свободы процесса в отношении толщины стенок и габаритных размеров, а механическая обработка приводит к допуску отверстий и торцов. Здесь также окупаются собственные механическая обработка и нанесение покрытий, поскольку при обращении между отдельными поставщиками часто теряются допуски и время выполнения заказа.
 Обработка цилиндра для литья в песок Гидравлические цилиндры, отлитые из песка, обработанные на собственном производстве, обеспечивают допуск отверстий и торцов, обеспечивая гибкость в толщине и размере стенок для двигателей, коробок передач и тяжелого оборудования. Посмотреть продукт →
Морское, строительное и сельскохозяйственное оборудование
Стальные отливки в песчаные формы для судового оборудования, деталей трубных соединений, компонентов мотоциклов и деталей сельскохозяйственной техники завершают список: области применения, требующие прочности, защитных покрытий и надежных механических свойств больше, чем косметическая отделка. Для тяжелого оборудования та же логика распространяется на изнашиваемые детали и монтажные компоненты.
 Литье стали в песчаные формы для морского оборудования Отливки из прочной стали в песчаные формы для морского оборудования и деталей трубных соединений, подходящие для применений, требующих защитных покрытий и надежных механических свойств, а не косметической отделки. Посмотреть продукт →
Как правило, если деталь изготовлена из железа, тяжелее нескольких килограммов или требуется в объемах, которые не оправдывают использование жесткой оснастки, литье в песчаные формы заслуживает первого предложения.
Чем литье в песчаные формы отличается от литья под давлением и литья по выплавляемым моделям
Первый вывод: выбирайте литье в песчаные формы по размеру, ферросплавам и низким и средним объемам; выбирайте литье под давлением для тонкостенных деталей из цветных металлов в больших объемах; и выбирайте литье по выплавляемым моделям, когда жесткие допуски и мелкие детали оправдывают более высокую цену за штуку. Ни один из трех не является лучшим в целом, поскольку они решают разные проблемы.
При литье под давлением используется постоянная стальная матрица, поэтому оснастка стоит дорого, но стоимость детали резко падает при увеличении объема; он в основном ограничен алюминиевыми, цинковыми и медными сплавами, а также размерами деталей, подходящими для машины. Литье по выплавляемым моделям позволяет получить детали почти чистой формы с мелкими деталями, но процесс воска и керамики стоит дороже за штуку. Литье в песчаные формы находится в противоположном углу: минимальные инвестиции в оснастку, практически неограниченный выбор сплавов и широкий диапазон размеров с меньшей точностью литья, которую механическая обработка восстанавливает на функциональных поверхностях. Многие программы снабжения используют все три одновременно: литье в песчаные формы для рам, корпусов и корпусов клапанов, литье по выплавляемым моделям — для сложных мелких компонентов, а литье под давлением — для крупносерийного алюминиевого оборудования.
Что необходимо подтвердить перед подписанием заказа на литье в песчаные формы
Разница между гладким заказом и проблемным обычно проявляется в спецификации, а не в металле. Прежде чем заключать договор с поставщиком, определите следующее:
- Класс допуска и припуск на обработку. Назовите стандарт, например ISO 8062, класс допуска на чертеже и отметьте, какие поверхности обработаны, чтобы цены были действительно сопоставимы.
- Формовочная система и связующее. Спросите, подразумевается ли в цитате зеленый песок, силикат натрия, смола или кварцевый песок; выбор меняет как цену, так и достижимую отделку.
- Проверка материала. Укажите стандарт сплава, потребуйте механический испытательный образец для каждой плавки и запросите отчет о химическом составе.
- Объем проверки. Согласуйте контроль размеров и визуальные критерии, а также магнитопорошковый или ультразвуковой контроль для зон, удерживающих давление или критических с точки зрения безопасности.
- Объем после кастинга. Укажите, кто выполняет термообработку, механическую обработку, нанесение покрытий и покраску, а также какие документы, такие как отчеты о размерах и сертификаты на материалы, отправляются вместе с товарами.
- Одобрение первой статьи. Образец, утвержденный по чертежу, предотвращает большинство споров на более поздних этапах изготовления партии.
Работа с поставщиком литья в песчаные формы по индивидуальному заказу
Литье в песчаные формы вознаграждает поставщиков, которые рассматривают его как процесс, который необходимо спроектировать, а не просто отлить, и признаки легко обнаружить: поставщик спрашивает о рабочей нагрузке и условиях эксплуатации детали, предлагает систему формования вместо того, чтобы ждать, пока ее назовут, и называет механическую обработку и покрытие как часть одного и того же плана. С 2003 года компания Ningbo Hansheng Machinery Parts Co., Ltd. также работает как Нинбо Ифэй машиностроительная компания, ООО , поставляет отливки и поковки на заказ с завода площадью 5000 квадратных метров в Нинбо, Китай, работающего в соответствии с системой обеспечения качества ISO 9001, при этом механическая обработка, термообработка и нанесение поверхностного покрытия выполняются собственными силами, а большая часть продукции экспортируется в Европу и Северную Америку.
Если вы покупаете детали, отлитые в песчаные формы, наиболее эффективной отправной точкой является чертеж с четко обозначенными допусками, количествами и деталями применения. Опытный поставщик ответит рекомендуемой системой формования, планом обработки и ценой, которую вы можете сравнить построчно, и именно в этом сравнении достигается реальная экономия.
Выбранный дисплей подшипников


Контактная информация
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Ссылки на продукты
Ссылки на продукты
- Детали для литья сельскохозяйственной техники
- Авто Литье Деталей
- Латунные детали для литья под давлением
- Зуб ковша для литья и аксессуары
- Детали для литья контейнеров
- Детали для литья по выплавляемым моделям
- Части машинного литья
- Детали для литья горного оборудования
- Детали литья железных дорог и поездов
- Детали для литья в песок
- Штамповка и ковка деталей
- Детали литья клапанов
Свяжитесь с нами

